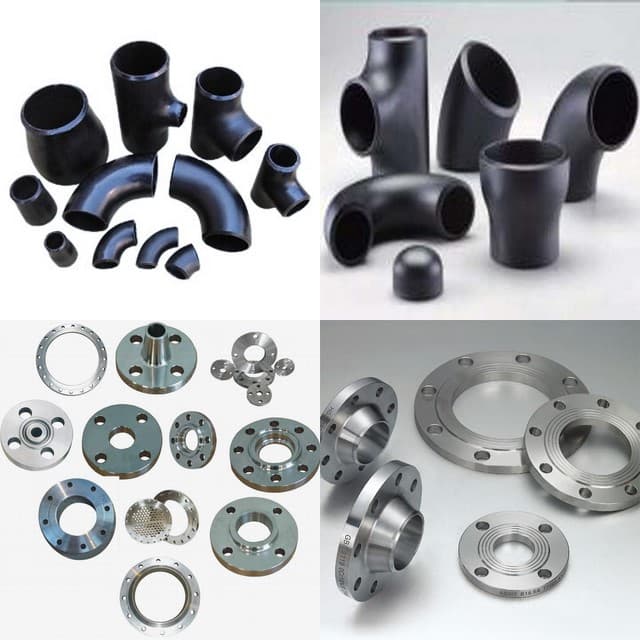
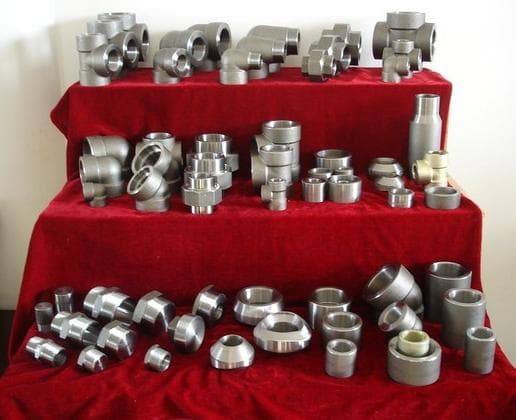
溶接補修の受入れは、EPCエンジニア、調達管理者、検査員にとって、単純な目視判定ではないため、混乱の原因となることがよくあります。鍛造鋼製配管継手の場合、受入れの判断は、製品規格、共通要求事項規格、注文書、およびプロジェクト固有の追加要件という文書の階層によって定義されます。この記事では、ASTM A234/A234Mに基づく継手の溶接補修受入れを、共通要求事項文書としてASTM A960/A960Mを使用して評価する方法を説明し、検証によってギャップを埋めなければならない箇所を正確に示します。
溶接補修の受入れを目視で判断できない理由
最も重要かつ最初のポイントは、溶接補修の受入れは、製品規格、共通要求事項、注文書、およびプロジェクト固有の追加要件に対して評価されなければならず、一般的な目視ルールに照らして評価されるものではないということです。あるグレードやサービス条件で許容される補修が、別の条件では許容されない場合があります。補修箇所の外観は、作業が行われたことだけを示しており、補修が許可されていたかどうか、認定された手順で実施されたかどうか、溶接後熱処理によって材料特性が回復したかどうか、要求される非破壊検査が完了し合格したかどうかはわかりません。
継手に溶接補修が見つかった場合、まず該当する文書を確認し、受入れ条件を検証する必要があります。注文書とプロジェクト仕様書に明示的な補修受入れ規定がない場合、補修が承認される前に、購入者のエンジニアと供給者に問い合わせる必要があります。
適用文書: A960/A960MおよびA234/A234M
ASTM A960/A960Mは、鍛造鋼製配管継手規格群の共通要求事項文書です。材料、熱処理、化学分析、機械試験、および個々の製品規格に基づいて製造される継手に適用されるその他の一般要求事項を対象としています。それらの製品規格の1つがA234/A234Mであり、中温および高温の圧力配管用のシームレスおよび溶接構造の鍛造炭素鋼および合金鋼製継手を対象としています。
A234/A234Mは、これらの継手が圧力配管および圧力容器の製造に使用されること、および継手の材料がキルド鋼、鍛造品、棒鋼、板材、またはシームレスまたは溶融合接された管状製品で構成され得ることを規定しています。また、この規格は、ASME B16.9、B16.11、MSS-SP-79、MSS-SP-83、MSS-SP-95、およびMSS-SP-97を参照する構造も対象としています。
A960/A960Mは共通要求事項を定めていますが、個々の製品規格の要件と共通要求事項規格の要件の間に矛盾がある場合、個々の製品規格が優先されます。これは溶接補修の受入れにとって重要です。A960/A960Mの補修許容値は、製品規格の禁止事項を無効にすることはできず、その逆も同様です。
A960/A960MおよびA234/A234Mの本文は、提供されたソース抜粋には完全には再現されていません。したがって、この記事では、特定の欠陥サイズの制限、NDE方法、または熱処理規則を述べようとはしていません。代わりに、これらの規格の最新版および注文書から検証しなければならない項目をリストアップします。
規格が実際に検証を要求している事項
以下の項目は、最新の規格改訂版、注文書、および注文に適用されるプロジェクト仕様書から確認する必要があります。
- 注文されたグレードおよび製造プロセスに対して、溶接補修がそもそも許可されているかどうか。
- どの欠陥が補修可能と見なされ、どの欠陥が継手の不合格を必要とするか。
- 補修領域の最大サイズ、深さ、および数(許容される場合)。
- 補修に、材料および補修方法に適合する認定済み溶接施工要領書(WPS)および溶接技能者資格記録(PQR)が必要かどうか。
- 溶接前予熱および溶接後熱処理(PWHT)が補修後に必要かどうか、また正確な温度および時間範囲は何か。
- 補修領域および隣接する母材に適用されるNDE方法と範囲。
- 補修開始前に購入者の書面による承認が必要かどうか、また第三者検査員が補修を立会いする必要があるかどうか。
- 材料試験証明書および検査ファイルに補修をどのように記録するか。
唯一安全なアプローチは、A234/A234MおよびA960/A960Mの最新テキストを入手し、補修条項を読み、注文書に購入者固有の要件が含まれていることを確認することです。規格が十分な詳細を提供しない場合は、供給者に内部補修手順を要求し、プロジェクトの要件に対して評価してください。
調達チェックとRFQ入力事項
溶接補修が必要となる可能性のある継手のRFQを準備する際には、供給者が完全かつ準拠した見積もりで応答できるように、以下の入力を含めてください。
- 溶接補修の受入れは、該当する改訂版の製品規格、共通要求事項規格、および注文書に従わなければならないことを明記します。
- 供給者に、提供される継手に溶接補修が計画されているか、またはすでに実施されているかを宣言するよう求めます。
- 製造前に、提案された補修WPS/PQR、溶接工の認定、および熱処理の詳細を購入者のレビューのために提出することを要求します。
- プロジェクト仕様書が基本規格よりも厳しい場合、補修領域のNDE方法と範囲を指定します。
- 特定の重要継手に溶接補修を期待しない場合は、RFQにその旨を明確に記載し、供給者に準拠を確認するよう要求します。
利用可能な継手オプションは、製品範囲で確認できます。正確な要件を指定する準備ができたら、見積もり依頼に補修受入れ基準を明確に記載して送信してください。
検査および文書化のポイント
検査中は、目に見える溶接部のみに限定しないでください。以下の文書が利用可能であり、レビューされなければなりません。
- 実施された補修を参照する材料試験証明書。欠陥の種類、サイズ、位置、および補修手順の識別を含みます。
- 承認されたWPSおよび注文書に整合する補修記録。補修日、溶接工名、および資格番号を含みます。
- 補修部品に要求される溶接後熱処理が適用されたことを証明する熱処理チャートまたは炉の記録。
- 補修領域のNDEレポート。方法、受入れ基準、および結果の解釈を含みます。
- 規格条項および購入者の承認に遡って追跡できる明確な補修または不合格の決定。
供給者がこれらの文書を提供できない場合、補修は受け入れられるべきではなく、さらなる調査または継手の交換を要求する必要があります。
一般的な調達リスク
溶接補修の受入れが厳密に管理されていない場合、以下のリスクが頻繁に発生します。
- 特定の規格に対して溶接補修が常に許可されている、または常に禁止されていると想定すること。
- 別のプロジェクトまたは規格からの一般的な目視受入れ基準をA234/A234M継手に適用すること。
- 注文書に購入者の承認を明記せず、供給者が補修の受入れ可否を決定できるようにすること。
- 欠陥に言及しているが、補修手順、熱処理、またはNDE証拠を含まない補修記録を受け入れること。
- A234/A234MおよびA960/A960Mの改訂日を無視すること。古いまたは新しい版には異なる要件が含まれる場合があります。
- プロジェクト仕様書が、特定の合金グレードやサワーサービスでの補修禁止など、より厳しい要件を追加しているかどうかを確認しないこと。
提供されたソース抜粋は、溶接補修が常に許容されるか、常に禁止されるかを述べていません。決定は、実際の規格テキストと注文書から行われなければなりません。不確かな場合は、供給者に補修手順の書面による確認を要求し、作業が行われる前に承認を得てください。
出典
- https://store.astm.org/a0960_a0960m-25a.html
- https://store.astm.org/a0234_a0234m-26.html
関連記事
 技術情報
鍛造ステンレス継手の結晶粒度検証
ASTM A182に基づく結晶粒度試験は、特定のグレードにのみ必須です。ASTM E112がいつ適用されるか、どの方法が使用されるか、購入者が継手を受け入れる前に何を検証すべきかを学びます。
技術情報継手のサブサイズ・シャルピー試験片と衝撃試験記録
管継手のシャルピー衝撃試験記録には、サブサイズ試験片が含まれることがよくあります。ASTM E23およびA370が実際に要求する内容と、合否判定基準をどこで確認すべきかを解説します。